

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Allentare i bulloni di fissaggio su un motore che vibra al momento della messa in servizio e far scorrere uno spessimetro sotto ciascun piede. Se un piede si apre di 0,05 mm o più, il telaio si piega ogni volta che i bulloni vengono serrati e con esso il foro che sostiene il cuscinetto perde rotondità. Si tratta della deformazione dell'alloggiamento del motore nella sua forma più comune, e raramente è colpa del motore stesso: il risultato è stato deciso prima, sulla pressa di trafilatura, sull'attrezzatura di saldatura e sull'alesatrice.
Questo articolo illustra l'origine della deformazione dell'alloggiamento, il motivo per cui pochi centesimi di millimetro determinano la durata del motore e quali scelte strutturali e di processo impediscono a un alloggiamento in acciaio di essere stampato fino all'assemblaggio finale.
Cosa significa realmente la deformazione dell'alloggiamento del motore
La deformazione dell'alloggiamento del motore è qualsiasi deviazione dell'alloggiamento dalla geometria prevista e si presenta in due forme che si comportano in modo molto diverso una volta assemblato il motore.
Deformazione dell'alloggiamento del motore: qualsiasi deviazione misurabile dell'alloggiamento del motore dalla geometria specificata, compresa la rotondità del foro, la concentricità della battuta, la planarità della flangia e la complanarità del piede, prodotta da sollecitazioni di produzione, carichi di assemblaggio o condizioni di servizio.
La distinzione che conta nella pratica è elastica rispetto a plastica. La deformazione elastica scompare al venir meno del carico; la deformazione plastica è bloccata. Un alloggiamento può misurare perfettamente dopo la lavorazione e continuare a misurare fuori circonferenza una volta premuto lo statore, poiché l'accoppiamento con interferenza determina una contrazione permanente dei tre lobi nel foro.
Elastico
Si riprende quando il carico viene rilasciato. Casi tipici: flessione del piede zoppo sotto carico di bulloni, pressione di bloccaggio durante la lavorazione, aumento termico in servizio.
Costo nascosto: finché dura, distorce l'anello esterno del cuscinetto e sposta il traferro.
Plastica
Permanente. Casi tipici: ovalità saldata, ritorno elastico del guscio trafilato, contrazione del foro dovuta a uno statore sovradimensionato.
Costo nascosto: l'errore rimane per tutta la vita del motore e non può essere eliminato.
Quattro fasi in cui entra in gioco la deformazione dell'alloggiamento del motore
La deformazione entra in un alloggiamento in acciaio in quattro punti: disegno, saldatura, lavorazione e assemblaggio. Ognuno lascia una firma diversa sulla canna e ognuno ha una contromisura comprovata.
L'imbutitura profonda lascia uno stress residuo e il guscio ritorna ovale quando il materiale si rilassa, in genere una lettura totale dell'indicatore da 0,10 a 0,25 mm. La saldatura di piedini, staffe e scatole terminali aggiunge calore e contenimento; una sequenza imprudente piega il telaio o fa fuoriuscire il foro da 0,15 a 0,40 mm. La lavorazione contribuisce attraverso le forze di taglio e bloccaggio su pareti sottili, motivo per cui il materiale di finitura e la strategia di bloccaggio contano più della dicitura di tolleranza. L'assemblaggio è l'ultimo punto di ingresso: l'accoppiamento con interferenza dello statore contrae il foro e i piedini irregolari piegano il telaio sotto il carico dei bulloni.
| Palcoscenico | Firma tipica | Magnitudo tipica (TIR) | Contromisura di prima linea |
| Imbutitura profonda | Conchiglia ovale dal ritorno elastico | da 0,10 a 0,25 mm | Progettazione della matrice e controllo del premilamiera |
| Saldatura | Ovalizzazione del foro e arco del telaio | da 0,15 a 0,40 mm | Sequenza simmetrica e infissi rigidi |
| Lavorazione | Deflessione a parete sottile sotto i morsetti | da 0,02 a 0,10 mm | Finisci il foro per ultimo, mascelle morbide |
| Assemblea | Contrazione del foro trilobato | da 0,02 a 0,06 mm | Interferenza corretta e parete adeguata |
Nota di officina
Gli alloggiamenti forati dopo tutta la saldatura mantengono costantemente la rotondità diverse volte più stretta rispetto ai gusci forati prima che i piedini siano saldati. La sequenza consente di acquisire maggiore precisione rispetto a quanto potrà mai ottenere un callout di tolleranza più stretto.
Perché pochi centesimi di millimetro decidono la vita del motore
Piccoli errori geometrici si traducono direttamente in perdite elettriche e meccaniche, perché il traferro è stretto e l'accoppiamento preciso del cuscinetto.
Un motore piccolo o medio in genere ha un traferro compreso tra 0,25 e 0,5 mm e la pratica di allineamento mantiene l'eccentricità del traferro statico vicino al 10% del traferro o meno. Un foro eccentrico spinge lo statore e il rotore fuori centro, creando attrazione magnetica, vibrazioni e rumore sbilanciati. Meccanicamente, un alloggiamento deformato distribuisce le sollecitazioni in modo non uniforme attorno all'anello esterno del cuscinetto; sotto carico elevato e continuo l'anello si deforma, si surriscalda e si affatica presto. Le riparazioni sul campo di solito fanno risalire il rumore del cuscinetto a un telaio piegato o a un piede zoppo piuttosto che al cuscinetto stesso.
0,25-0,5 mm
Traferro tipico nei motori piccoli e medi
10%
Soffitto comune per eccentricità statica del traferro
0,05 mm
Limite del piede zoppo prima che il carico del bullone pieghi il telaio
0,02 mm
Obiettivo di rotondità su un alloggiamento con finitura forata
Rotondità del foro durante il processo, foro da 120 mm, parete da 1,5 mm
Come i produttori controllano la deformazione dell'alloggiamento del motore negli alloggiamenti in acciaio
Il controllo della deformazione si ottiene in tre punti: struttura, sequenza del processo e verifica. Un alloggiamento progettato rigido, saldato nel giusto ordine e forato per ultimo rimane rotondo; l'ordine inverso raramente si ripristina.
La struttura viene prima di tutto, poiché la rigidezza alla flessione aumenta rapidamente con lo spessore della parete. I telai ad alto carico passano quindi da gusci sottili e trafilati a costruzioni a pareti pesanti con base piena:
 Alloggiamento motore a parete pesante diametro interno 260 con base Questo alloggiamento del motore in acciaio a parete pesante presenta un diametro interno di 260 mm, un'altezza di 360 mm e uno spessore del materiale di 5 mm, offrendo una compressione estremamente elevata... Visualizza il prodotto →
La costruzione basata su tubi porta ulteriormente la stessa idea. Un tubo in acciaio senza saldatura inizia rotondo, quindi è necessaria una minore correzione prima di terminare la perforazione. Il nostro Guida alla produzione dell'alloggiamento del motore in tubo d'acciaio per gli acquirenti percorre quel percorso passo dopo passo, compresa la selezione dei muri e le aspettative di tolleranza.
 Diametro interno 127 Alloggiamento motore a parete spessa Questo alloggiamento del motore è realizzato con precisione utilizzando tubi in acciaio senza saldatura di alta qualità. Con un diametro interno di 127 mm e uno spessore della parete di 7,9 mm, offre precisione... Visualizza il prodotto →
Alesare per ultimo, calibrare e il resto del processo protegge la geometria per la quale hai già pagato.
- Saldare prima di forare. La lavorazione di finitura avviene dopo ogni fase termica, con il foro mantenuto in un dispositivo rigido durante la saldatura.
- Allevia lo stress dove conta. Sequenze di saldatura simmetriche e, su sezioni pesanti, distensione prima del taglio finale.
- Bloccare delicatamente. Le ganasce morbide e il supporto multipunto impediscono alle pareti sottili di deformarsi durante la lavorazione.
- Misurare la rotondità, non solo il diametro. I controlli del manometro o del tappo a diverse profondità assiali rilevano l'ovalità che un micrometro a due punti legge come buona.
Cosa specificare e controllare prima che gli alloggiamenti raggiungano la linea
Inserisci la geometria e il metodo di misurazione nelle specifiche di acquisto, quindi verificali entrambi durante l'ispezione in entrata. Due acquirenti che ordinano la stessa parte nominale possono vedere risultati sul campo molto diversi a seconda di ciò che effettivamente controlla il disegno.
Specificare la rotondità del foro come lettura totale dell'indicatore, in genere da 0,02 a 0,03 mm su fori finiti e la complanarità del piede entro 0,05 mm. Indicare il metodo di misurazione sul disegno: misura dell'aria o misurazione delle coordinate a tre profondità assiali, non un singolo controllo del diametro su due punti. Quindi esegui quattro controlli pratici su ogni lotto:
- Misurare la rotondità del foro a tre profondità assiali e registrare le letture.
- Verificare la complanarità del piede su un piano di appoggio con la custodia scarica.
- Provare a premere uno statore e registrare la curva di forza; un aumento dei flag di picco comportava un rischio di contrazione.
- Al momento dell'installazione, verificare che ciascun piede si trovi entro 0,05 mm prima della coppia finale.
La struttura di montaggio merita pari attenzione, poiché le staffe e gli elementi flessibili decidono il percorso dei carichi nel telaio. Un alloggiamento con punti flessibili progettati assorbe lo stress di montaggio invece di trasmetterlo al foro:
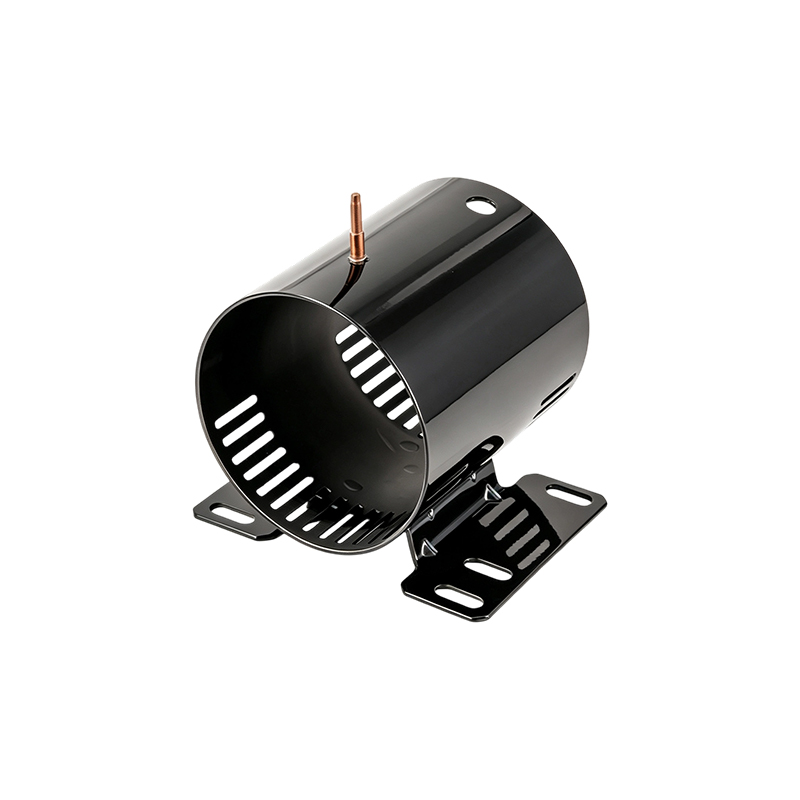
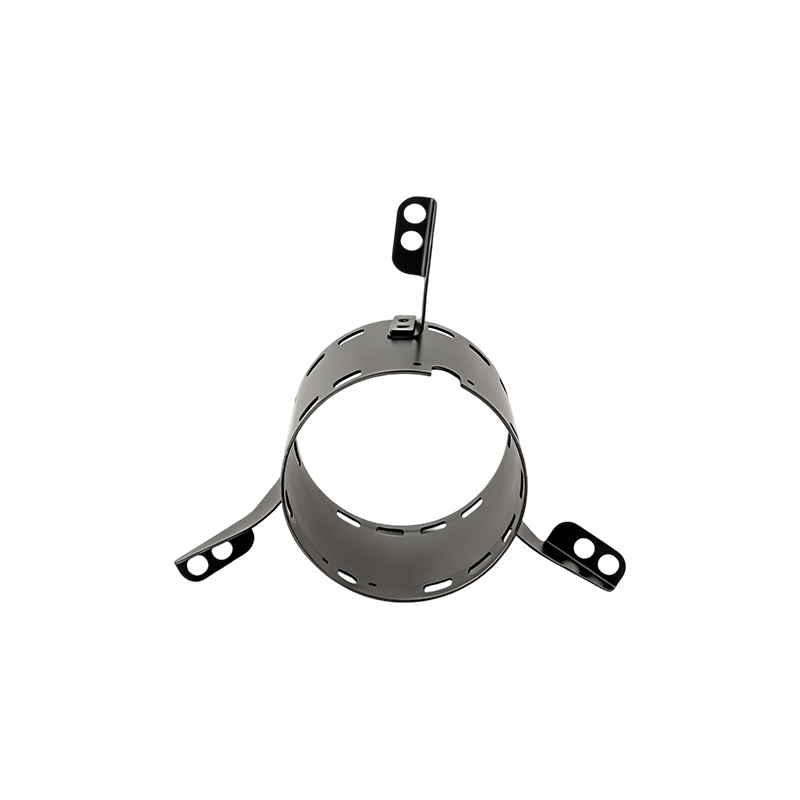 Alloggiamento motore in acciaio diametro interno 120 con tre staffe flessibili Questo alloggiamento del motore in acciaio presenta una struttura progettata con precisione con un diametro interno di 120 mm, un'altezza di 105 mm e uno spessore della parete di 1,5 mm, ottenendo dimensioni compatte... Visualizza il prodotto →
Quando sono in gioco diverse strutture, confrontare le opzioni di parete, base e staffa dello standard gamma di alloggiamenti per motori in acciaio prima di bloccare il disegno.
Tratta la rotondità come un risultato del processo, non come un desiderio di disegno. Presso Jiangsu Yufeng Electric Co., Ltd., stampaggio, saldatura, lavorazione meccanica e ispezione vengono eseguite in un unico stabilimento, il che è ciò che rende applicabile il controllo della sequenza e mantiene il rischio di deformazione fuori dalla linea.
Domande frequenti sulla deformazione dell'alloggiamento del motore
È possibile riparare la carcassa del motore deformata?
Le cause elastiche possono essere: spessorare i piedi e serrarli nuovamente in sequenza solitamente rimuove la distorsione del piede zoppo. La deformazione plastica del foro richiede generalmente una rilavorazione o una sostituzione, poiché un foro che è più di qualche centesimo di millimetro fuori circolo continuerà a far funzionare l'anello esterno del cuscinetto per il resto della vita del motore.
Un muro più spesso impedisce sempre la deformazione?
Lo spessore aiuta molto, dal momento che la rigidità alla flessione varia all'incirca con il cubo dello spessore della parete, ma non giustifica una cattiva pratica. Un alloggiamento spesso saldato nell'ordine sbagliato o serrato con noncuranza può comunque arrivare fuori giro. La costruzione a pareti pesanti e basata su tubi offre il massimo dei vantaggi solo se abbinata alla sequenza di saldatura e alla barenatura di finitura per ultima.
La deformazione è sempre colpa del costruttore della casa?
No. Installazione con piede zoppo, bulloni di montaggio eccessivamente serrati, sollecitazione dei tubi e cicli termici: tutti gli alloggiamenti deformati che hanno lasciato la fabbrica secondo le specifiche. Ecco perché i controlli del piede zoppo rientrano nella procedura di installazione e i controlli della rotondità in entrata sono importanti su entrambi i lati.
Quale costruzione resiste meglio alla deformazione?
Per telai più grandi e con carichi elevati, gli alloggiamenti in acciaio a pareti spesse e basati su tubi mantengono meglio la geometria e le versioni in acciaio inossidabile 304 offrono la stessa rigidità laddove è richiesta anche resistenza alla corrosione. Abbina la struttura al percorso del carico anziché acquistare solo lo spessore.
 Previous